Przy wykonywaniu otworu pod gwint łatwo sięgnąć po wiertło o niewłaściwej średnicy i osłabić połączenie albo złamać gwintownik. W tym poradniku wyjaśniam, jakie wiertło pod gwint M8 wybrać, czym różni się otwór gwintowany od przelotowego oraz jak bezpiecznie przygotować metalowy element do pracy.
Do standardowego gwintu M8 najczęściej potrzebujesz wiertła 6,8 mm
- 6,8 mm to typowa średnica otworu pod gwint M8 x 1,25.
- Pod śrubę M8 bez gwintowania wybierz otwór o średnicy około 8,5-9 mm.
- Użyj wiertła HSS do metalu, a do stali nierdzewnej najlepiej wariantu kobaltowego.
- Średnica 8 mm nie nadaje się do nacinania standardowego gwintu M8.
- Przed wierceniem sprawdź skok gwintu, ponieważ M8 może występować także w wersji drobnozwojnej.
Jakie wiertło pod gwint M8 sprawdzi się najlepiej
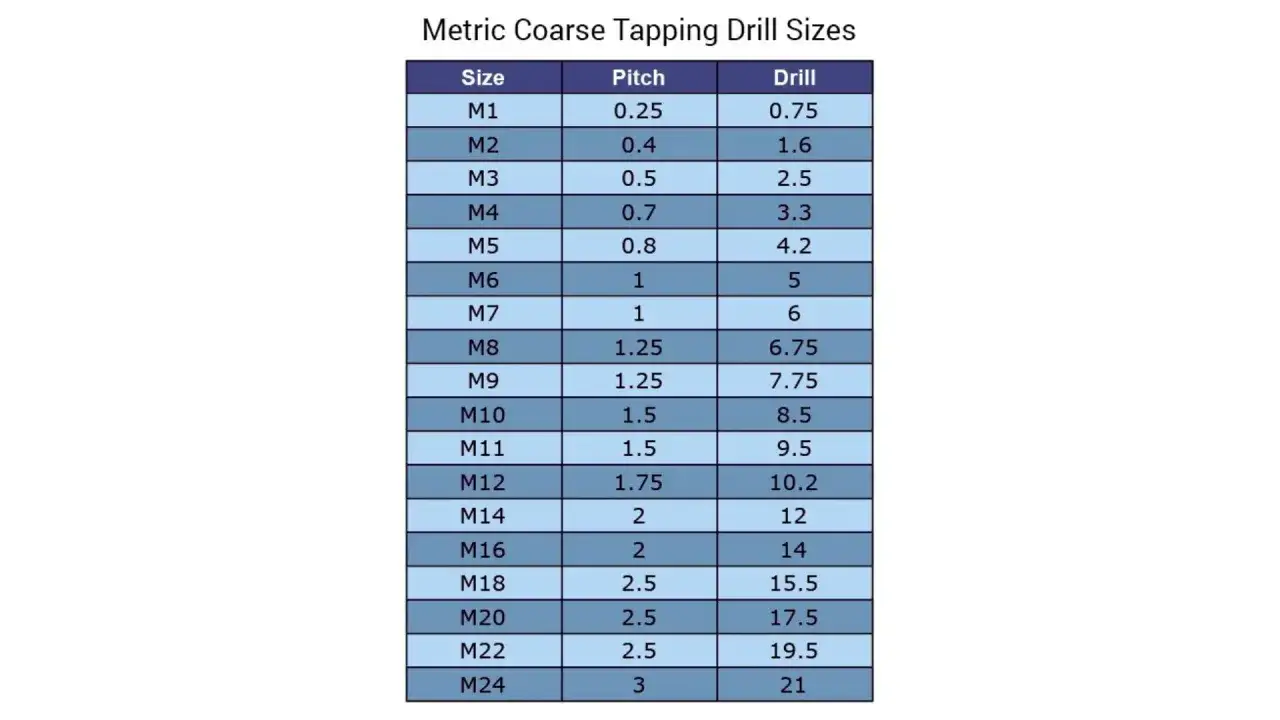
W przypadku najpopularniejszego gwintu M8 x 1,25 należy wywiercić otwór o średnicy 6,8 mm, a dopiero później naciąć gwintownikiem. Liczba 8 oznacza nominalną średnicę gwintu, natomiast 1,25 mm to jego skok, czyli odległość między kolejnymi zwojami.
W praktyce otwór 6,8 mm daje rozsądny kompromis między wytrzymałością gwintu a obciążeniem gwintownika. Zbyt mały otwór zwiększa opory skrawania, a zbyt duży pozostawia zbyt mało materiału na pełne zwoje. Do większości prac ślusarskich, montażowych i budowlanych właśnie ten rozmiar będzie właściwym wyborem.
| Zastosowanie | Zalecana średnica | Co otrzymasz |
|---|---|---|
| Otwór pod nacinanie gwintu M8 x 1,25 | 6,8 mm | Materiał na wewnętrzne zwoje gwintu |
| Otwór przelotowy pod śrubę M8 | 8,5-9 mm | Śruba przechodzi bez nacinania gwintu |
| Otwór luźny pod śrubę M8 | 10 mm | Szybki montaż z większym luzem |
To rozróżnienie jest bardzo ważne. Jeśli chcesz przykręcić element nakrętką znajdującą się po drugiej stronie, nie potrzebujesz gwintownika i wiercisz otwór przelotowy. Jeśli śruba ma wkręcać się bezpośrednio w stalowy wspornik, płaskownik albo profil, potrzebujesz otworu 6,8 mm oraz odpowiedniego gwintownika.
Nie pomyl gwintu M8 z otworem pod śrubę
Najczęstszy błąd wynika z prostego skojarzenia, że skoro śruba ma 8 mm, to należy użyć wiertła 8 mm. Takie wiercenie wykonuje się przy otworze przelotowym, ale nie wtedy, gdy chcesz dopiero utworzyć gwint wewnętrzny.
Wiertło 8 mm usunie prawie cały materiał potrzebny do uformowania zwojów. Gwintownik może wtedy chwytać bardzo płytko, a śruba będzie miała wyczuwalny luz. Z kolei wiertło 6 mm zostawi za mało miejsca na usuwanie wiórów i może doprowadzić do zatarcia albo złamania gwintownika.
Przed rozpoczęciem pracy sprawdź również oznaczenie na gwintowniku. Standardowy wariant to M8 x 1,25, ale istnieją gwinty drobnozwojne, na przykład M8 x 1,0. W takim przypadku średnica otworu będzie inna, dlatego nie warto kierować się samą liczbą M8.
Jak dobrać wiertło do materiału
Sama średnica to nie wszystko. Do stali, aluminium i większości metalowych profili wybieram wiertła HSS, czyli wykonane ze stali szybkotnącej. Są przeznaczone do obróbki metalu i znacznie lepiej znoszą temperaturę niż tanie wiertła uniwersalne.
Stal konstrukcyjna i zwykłe profile
Do typowej stali konstrukcyjnej wystarczy ostre wiertło HSS o średnicy 6,8 mm. Dobrze sprawdza się chłodzenie olejem do wiercenia, szczególnie gdy otwór jest głęboki albo materiał ma większą grubość. Nie dociskaj narzędzia na siłę, ponieważ tępe ostrze zacznie ślizgać się po powierzchni i szybko się przegrzeje.
Stal nierdzewna
Przy nierdzewce lepszym wyborem będzie wiertło kobaltowe HSS-Co. Taki materiał lepiej znosi podwyższoną temperaturę, ale nadal wymaga spokojnych obrotów i zdecydowanego posuwu. Zatrzymywanie wiertła w jednym miejscu może utwardzić powierzchnię i utrudnić dalszą obróbkę.
Przeczytaj również: Wkrętarka Bosch czy Makita - która naprawdę jest lepsza? Porównanie
Aluminium i metale miękkie
Aluminium wierci się łatwiej, ale ma tendencję do oblepiania ostrza. Pomaga niewielka ilość oleju oraz regularne wycofywanie wiertła w celu usunięcia wiórów. W cienkiej blasze szczególnie ważne jest zachowanie osi, bo zbyt duży nacisk może zdeformować materiał.
Do drewna, płyty meblowej czy tworzywa nie stosuj tej samej zasady bez zastanowienia. Gwint M8 w takich materiałach zwykle wykonuje się z użyciem nakrętki kłowej, tulei gwintowanej albo inserta, a nie przez bezpośrednie nacinanie gwintu w podłożu.
Jak przygotować otwór pod gwint M8 krok po kroku
Najlepszy efekt daje spokojna, powtarzalna kolejność pracy. W domowym warsztacie nie potrzebujesz skomplikowanej maszyny, ale przyda się stabilna wiertarka, imadło, uchwyt do gwintowników i odrobina oleju skrawającego.
- Unieruchom element w imadle lub przy użyciu ścisków. Trzymanie profilu w dłoni to prosty sposób na krzywy otwór i uraz.
- Wyznacz punkt i nakłuj go punktakiem. Małe wgłębienie zapobiegnie uciekaniu wiertła po gładkiej powierzchni.
- Wywierć otwór 6,8 mm, utrzymując wiertło możliwie prostopadle do materiału. Przy grubym elemencie możesz najpierw użyć wiertła prowadzącego o średnicy 3-4 mm.
- Usuń grat z krawędzi otworu. Delikatne fazowanie ułatwia wejście gwintownika i chroni pierwszy zwój.
- Nanieś olej i rozpocznij gwintowanie odpowiednim gwintownikiem M8 x 1,25.
- Wykonuj około pół obrotu do przodu i ćwierć obrotu do tyłu. Cofnięcie łamie wiór i zmniejsza ryzyko zakleszczenia.
- Po zakończeniu oczyść otwór i sprawdź połączenie śrubą M8 bez używania nadmiernej siły.
Wiertarko-wkrętarka może posłużyć do samego wiercenia, ale gwintowanie ręczne daje większą kontrolę. Szczególnie przy ślepych otworach wolę pracować pokrętłem do gwintowników, ponieważ łatwiej wyczuć moment, w którym narzędzie zaczyna się klinować.
Gwintowanie otworu przelotowego i ślepego
Otwór przelotowy jest prostszy, bo wióry mogą wypadać drugą stroną. Wystarczy przewiercić materiał, lekko sfazować wejście i przeprowadzić gwintownik przez całą grubość elementu. Trzeba tylko uważać, aby nie uderzyć narzędziem o podłoże po wyjściu z materiału.
Przy otworze ślepym należy zaplanować głębokość. Jeśli potrzebujesz 15 mm użytecznego gwintu, wywierć otwór głębszy o około 3-5 mm, zależnie od rodzaju gwintownika i przestrzeni na wióry. Dno otworu nie może blokować końcówki narzędzia, bo wtedy łatwo urwać gwintownik jeszcze przed uzyskaniem wymaganej głębokości.
Do otworów nieprzelotowych stosuje się często komplet dwóch lub trzech gwintowników. Zaczynak ustala kierunek, pośredni pogłębia zwoje, a wykańczak dochodzi bliżej dna. Przy płytkim gwincie w grubym materiale taki zestaw daje znacznie większą kontrolę niż próba wykonania całej pracy jednym narzędziem.
Błędy, przez które połączenie M8 nie działa
Najczęściej problem pojawia się jeszcze przed rozpoczęciem gwintowania. Warto sprawdzić kilka rzeczy, zanim wióry zaczną wychodzić z otworu.
- Złe wiertło - średnica 8 mm służy zwykle do otworu przelotowego, nie do nacinania gwintu.
- Brak informacji o skoku - M8 x 1,25 i M8 x 1,0 wymagają różnych przygotowań.
- Krzywy otwór - gwintownik podąża za istniejącym kanałem i nie naprawi błędu wykonanego podczas wiercenia.
- Praca bez chłodzenia - rośnie temperatura, opory i ryzyko stępienia ostrza.
- Zbyt duża siła - gwintownik nie powinien wymagać brutalnego obracania. Wyczuwalny opór oznacza zwykle potrzebę cofnięcia narzędzia i usunięcia wióra.
- Brak fazowania - pierwszy zwój może zostać poszarpany, a śruba będzie ciężko wchodzić.
Jeżeli po wykonaniu gwintu śruba wchodzi zbyt luźno, prawdopodobnie użyto za dużego wiertła albo gwintownik był zużyty. Gdy śruba zatrzymuje się po kilku obrotach, przyczyną może być zbyt mały otwór, zanieczyszczenie lub pomieszanie skoku gwintu.
Co sprawdzić przed rozpoczęciem pracy
Najprostszy zestaw kontrolny oszczędza więcej czasu niż późniejsze ratowanie uszkodzonego elementu. Przed wierceniem upewnij się, że masz wiertło 6,8 mm, gwintownik z oznaczeniem M8 x 1,25, olej skrawający oraz stabilne mocowanie materiału.
Jeżeli otwór ma przenosić większe obciążenia, nie oceniaj połączenia wyłącznie po tym, czy śruba się wkręciła. Znaczenie ma długość zazębienia, rodzaj materiału i jego grubość. W miękkim aluminium warto zapewnić dłuższy odcinek gwintu albo zastosować stalową wkładkę gwintowaną.
W pracach związanych z metalowymi uchwytami, stelażami i elementami wyposażenia wnętrz precyzja otworu zwykle robi większą różnicę niż sama moc wiertarki. Ostre narzędzie, właściwe 6,8 mm i prostopadłe prowadzenie wystarczą w większości amatorskich zastosowań, aby uzyskać trwałe i estetyczne połączenie.
Jedna średnica, ale kilka różnych zastosowań
Jeżeli chcesz naciąć standardowy gwint M8, wybierz wiertło 6,8 mm. Jeśli śruba ma tylko przejść przez element i zostać skręcona nakrętką, użyj około 8,5-9 mm. Ta krótka różnica decyduje o tym, czy powstanie mocne połączenie gwintowane, czy zwykły otwór montażowy.
Najbezpieczniej przed pracą odczytać oznaczenie gwintownika, dobrać średnicę do konkretnego materiału i wykonać próbę na odpadowym kawałku metalu. Dzięki temu łatwo sprawdzisz, czy śruba wchodzi płynnie, a zwoje mają odpowiednią głębokość.